
金工菜鳥必學的焊接技巧
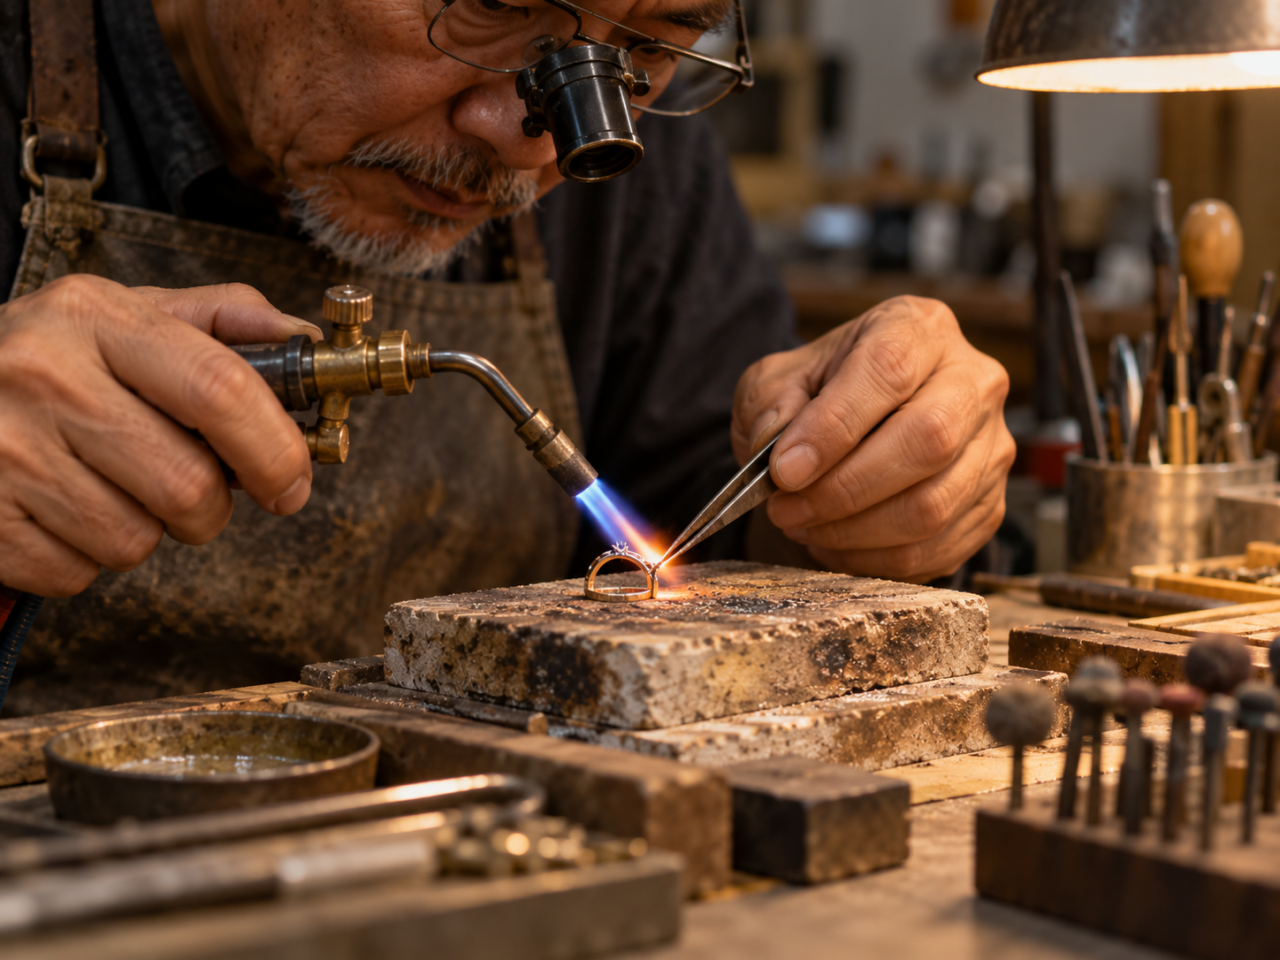
金工課裡,焊接大概是最容易讓人懷疑人生的魔王級BOSS課題之一。
有時候焊料一加熱,「咻」一下就沿著接縫跑開,漂亮得像自己知道該去哪裡;但有時候燒焊了一整天,一直狀況連連。焊料不聽使喚,要嘛縮成一顆小球,要嘛流到其他不焊接的地方,或把作品部分都燒熔了,它還是不肯乖乖地進去焊接縫隙內。幾乎快把人整得灰頭土臉~好幾次都要打掉重來的黑色星期五!
如果你也中了前面講的幾個狀況,請不要氣餒!!
其實焊接成敗不是單靠運氣,而是下面幾個條件有沒有做到位。
第一個關鍵:接縫要真的密合
這也是我教學生時最常提醒的第一件事。
焊料不是補土,不是拿來填大縫的。
珠寶焊接主要靠的是「毛細作用」。你可以把它想成水會自己鑽進很細的縫隙裡;兩片金屬貼得夠近、表面又乾淨,熔融焊料就會被帶進接縫。反過來,如果中間可以明顯看到光,焊料通常只會堆在表面,接點看起來有黏住,實際上卻很弱。
所以焊之前多花一分鐘銼平、對齊,常常比後面多燒五分鐘有效。
第二個關鍵:大的先熱,小的後熱
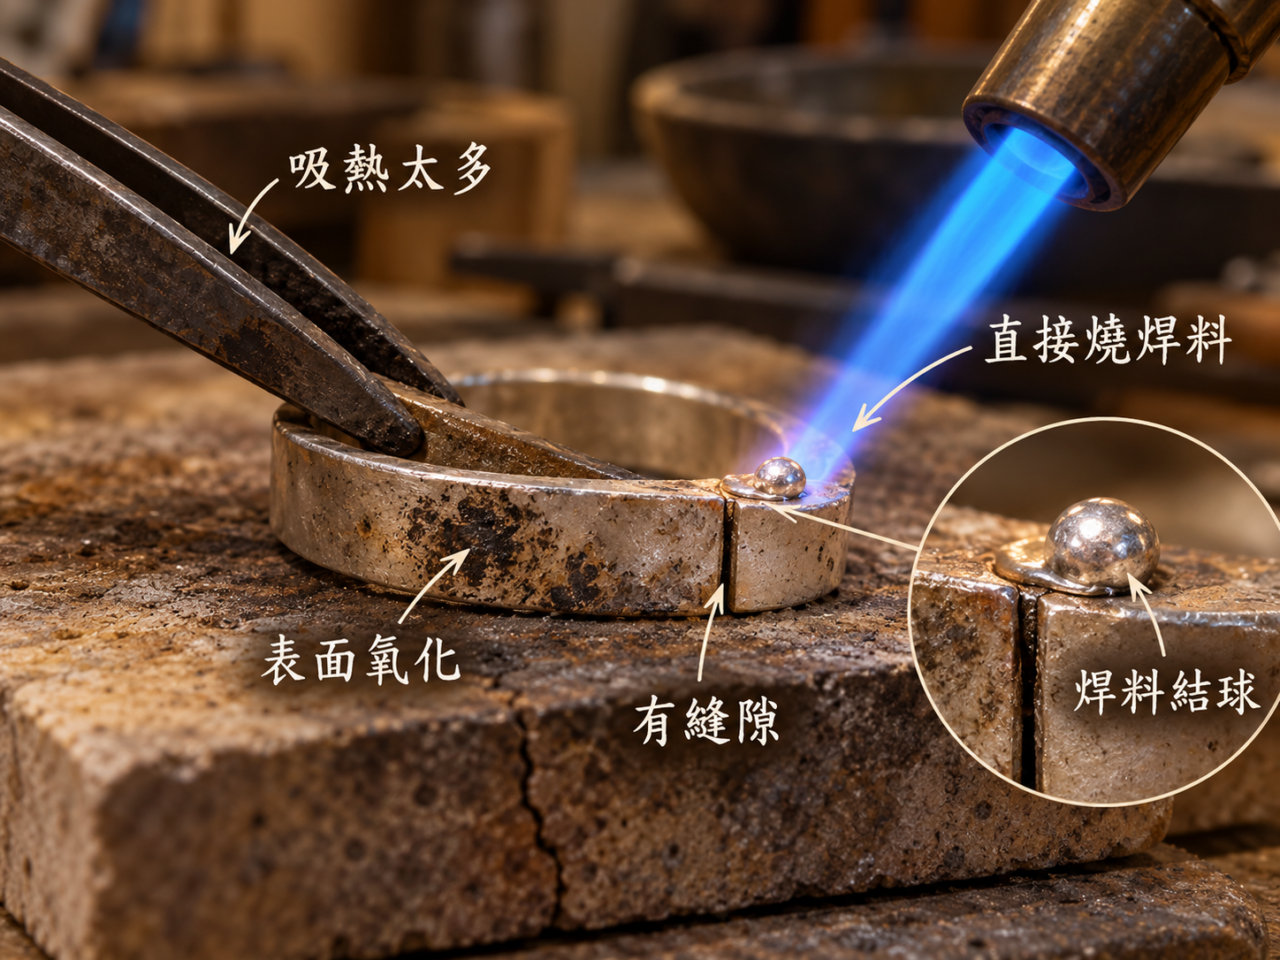
如果今天是一個厚戒台要焊上一個很小的裝飾件,兩者吸熱能力完全不同。
大件像一鍋冷水,小件像一小匙水。你如果一開始就一直燒小件,它早就過熱,甚至熔掉了,大件卻還沒到焊接溫度。
所以比較好的做法是:先把熱量送進大件,再慢慢把火帶向接點,讓兩邊在接近同一時間進入焊料的工作溫度。
這個概念在專業焊接裡叫「heat balance」或熱平衡。不同體積、厚度的金屬會吸走不同程度的熱,真正要控制的不是火有多大,而是兩邊溫度有沒有接近。
第三個關鍵:不要只盯著焊點燒
很多初學者最容易犯的錯,就是火焰死盯著那一小塊焊料。
結果就是焊料先融成球,但母材還不夠熱。
真正讓焊料流動的熱,不是「火直接把焊料融掉」,而是母材先被加熱,再由母材把熱傳給焊料。如果母材沒到溫度,焊料就算融了,也只是趴在原地。
所以加熱時,接點周圍也要帶到溫度,特別是銀這種導熱很快的材料;否則你一直加熱接縫,熱卻一直被其他區域「吸走」。
第四個關鍵:焊料真的會往比較熱的地方跑
這點很多人第一次聽會覺得很神奇。
焊料熔化後,會受到毛細作用、表面張力與溫度梯度影響。溫度越高,熔融焊料的流動性越好,也更容易潤濕金屬表面,所以實務上我們常說:焊料會被熱「拉」過去。
這也是為什麼火焰方向會影響焊料流動。你想讓焊料往哪裡走,通常就要讓那一側先達到比較適合流動的溫度。但這不代表哪裡越熱越好。過熱之後,焊料反而可能氧化、沸騰,甚至侵蝕母材。
第五個關鍵:表面清潔比你想像中更重要
油脂、氧化層、拋光蠟、手汗,甚至磨料殘留,都可能變成焊料和金屬中間的一層障礙。
焊接需要的是「乾淨」:熔融焊料必須真的鋪展並接觸母材。表面如果髒,焊料就像水滴在油膜上一樣,只會縮成一顆珠子,不願意展開。所以焊前把一定要漬酸(煮礬) 或研磨去油後再上適量的助焊劑,通常會比一直調大火有效很多。
最後一個很重要:焊料本身也要可靠
這點是很多初學者比較容易忽略的。
珠寶焊料不是隨便拿一塊「看起來像銀」的金屬來代替。它本身有經過配方設計,目的就是讓熔點比母材低、能順利流動,同時保持一定強度。
如果拿成分不明的回收銀、混到鐵屑、錫、鉛或其他低熔點金屬來自己做焊料,行為會變得非常不穩定。不同金屬之間可能形成低熔點共晶或脆性金屬間化合物,局部甚至會出現類似「被吃掉」的侵蝕現象。
尤其焊料過熱時,像鋅這類低沸點成分可能優先揮發,焊料組成一變,熔點也跟著改變;你就會遇到那種「明明剛才還會流,怎麼越燒越不動」的狀況。
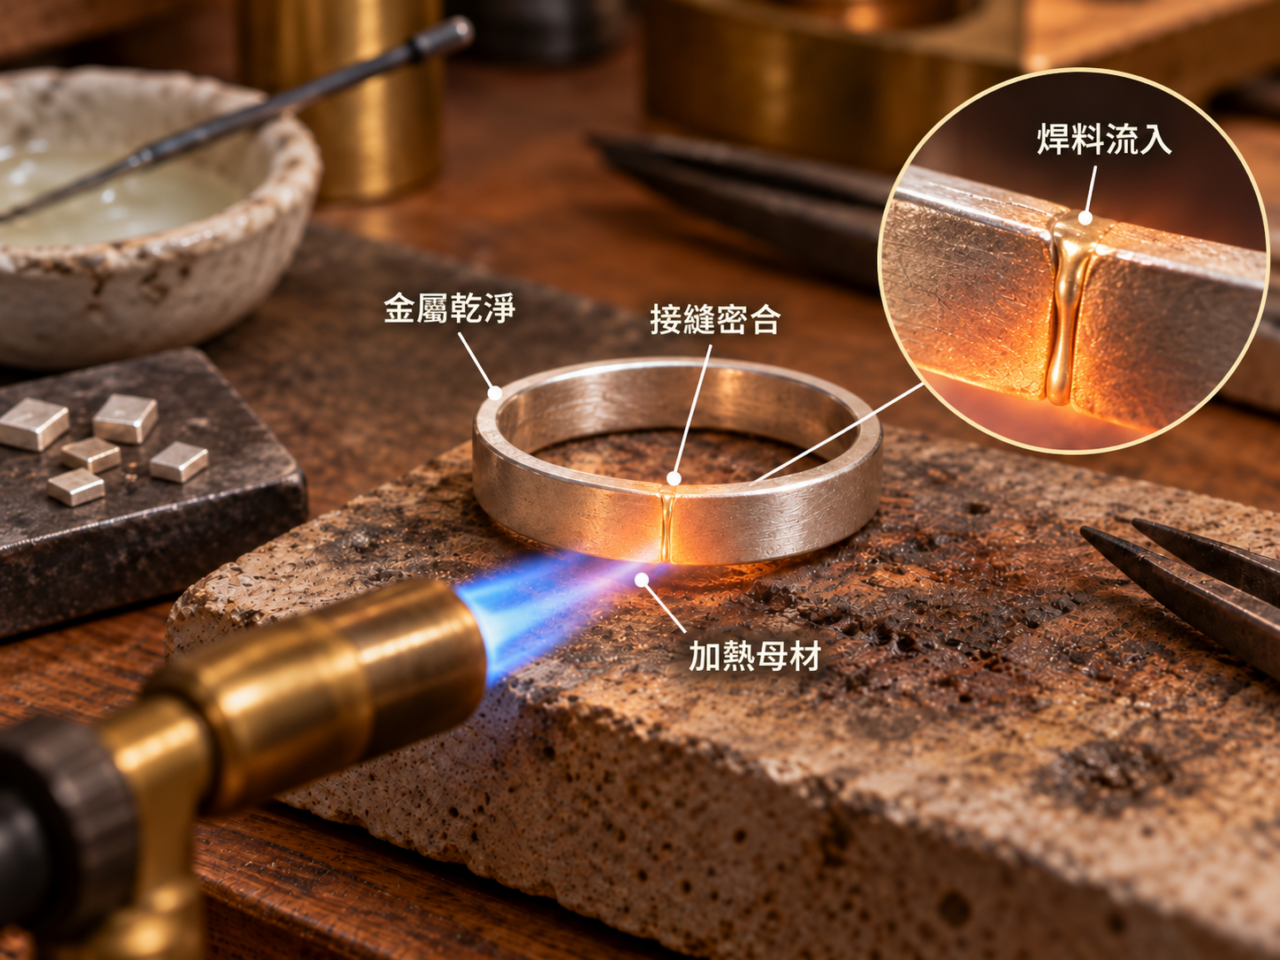
所以這邊幫大家把焊接成敗整理成幾個最實用的判斷:
- 接縫密合:最好不要看到明顯透光。
- 表面乾淨:油、氧化層、拋光蠟都會阻礙焊料潤濕。
- 大件先熱、小件後熱:讓不同體積的金屬接近相同工作溫度。
- 不要只燒焊料:先把母材加熱,讓母材去融焊料。
- 用火控制流向:焊料通常會往較熱、較好潤濕的區域走。
- 焊料要用可靠的新料:成分不明的回收料,失敗風險高很多。
- 焊料一流就收火:繼續燒,只會增加氧化與流到地方的風險。
我一直覺得,焊接最難的不是「焊料熔到作品」,而是學會怎麼控溫控方向。
火的大小雖然影響焊接品質,但真正成敗其實是接縫密合度、工件的清潔度與受熱區塊溫度均衡上。
當你焊接遇到問題時,若能從「為什麼今天運氣真差!」改成「是哪些步驟沒有做好?」,那麼焊接不再靠運氣,而是邁向可控的技術不遠了。


